7*24小时服务热线:
7*24小时服务热线:

更新时间:2026-10-27 10:33:06
点击:12
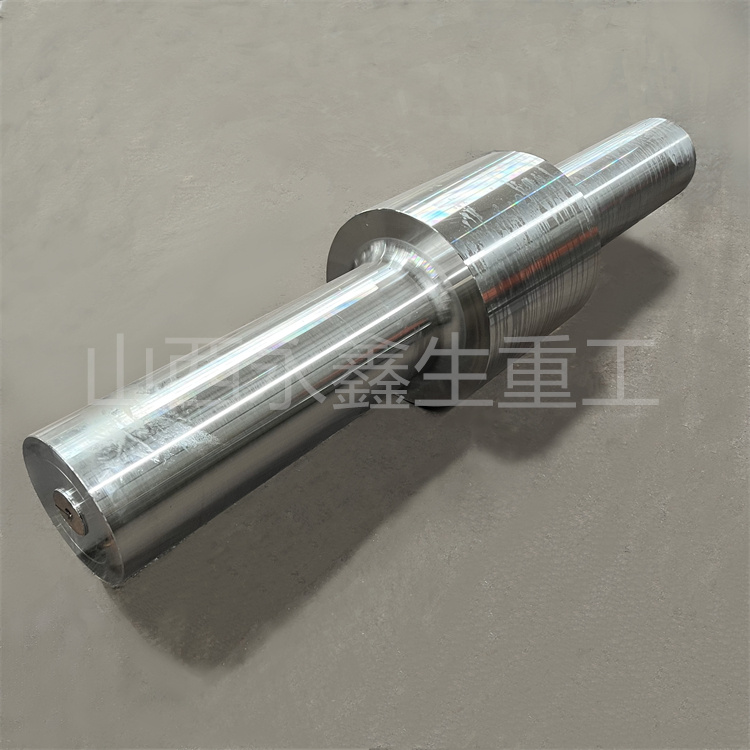
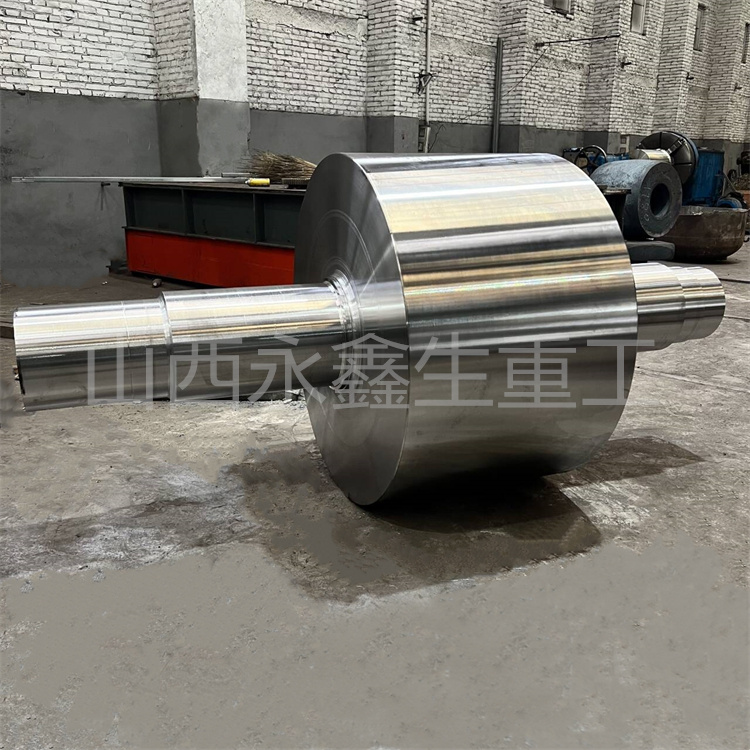
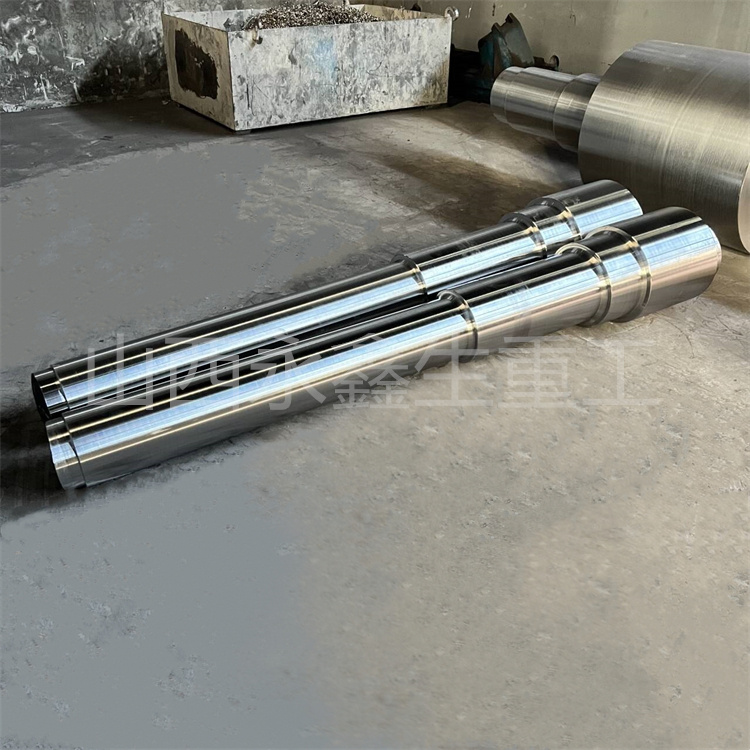
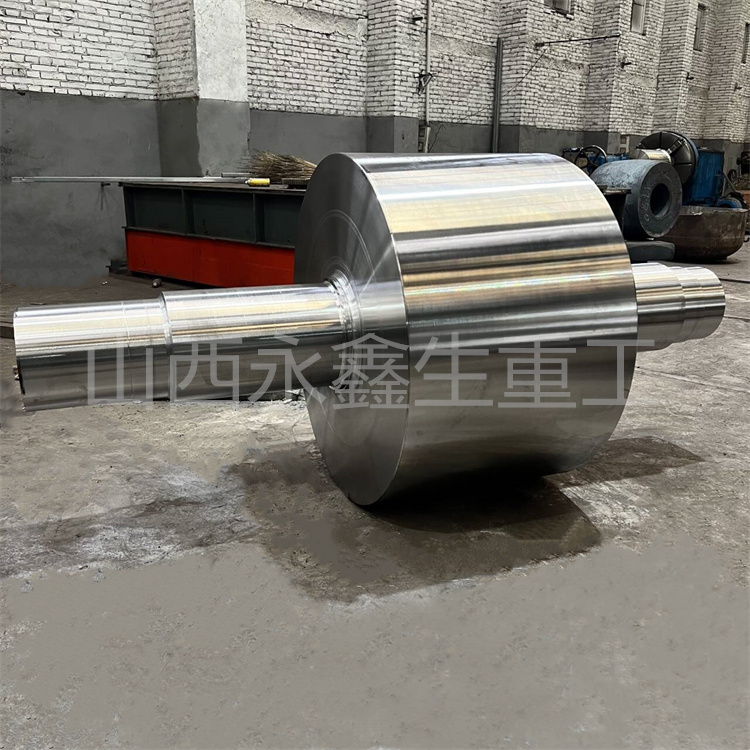
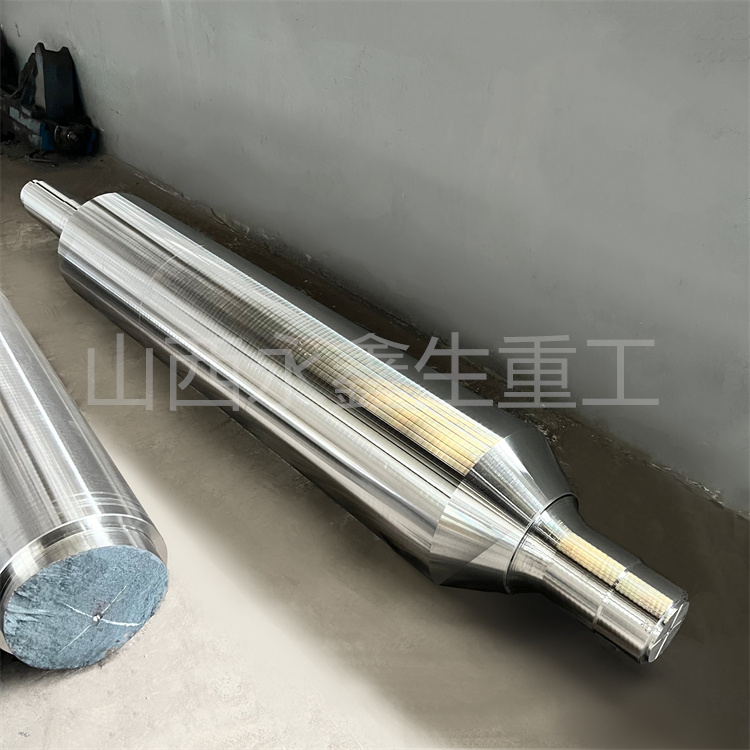
风机主轴锻件作为通风设备动力传递核心,运转时同时承受扭转力矩、弯曲载荷,部分户外低温工况还对低温冲击韧性提出要求,主轴细长的结构特点,也让锻造、热处理、校直环节难度有所上升。不同材质的风机主轴锻件性能区间存在区别,42CrMo 铬钼钢综合性能均衡,适配多数中低压离心风机;34CrNiMo6 镍铬钼钢淬透性良好,低温韧性表现突出,适合重载、低温环境下的大型风机;45 钢多用于小型、轻载通风主轴。山西永鑫生重工积累多规格长轴锻件生产经验,在风机主轴锻件锻造变形、热处理、无损检测环节建立标准化作业规范,满足不同行业客户的技术协议要求。
材质本身的性能边界,是工艺方案设计的重要依据。铬元素提升淬透性与抗氧化能力,钼元素抑制回火脆性、提升回火稳定性,镍元素进一步改善低温冲击韧性。调质处理后,锻件可以兼顾强度、塑性与冲击韧性,疲劳极限较高,能够承受长期循环交变载荷。选型阶段需要结合风机功率、介质温度、运行环境,区分不同合金牌号的适用范围,匹配对应的锻造比与热处理制度。风机主轴后续存在磨削、键槽加工、法兰钻孔等工序,材质切削加工性能也需要纳入考量。
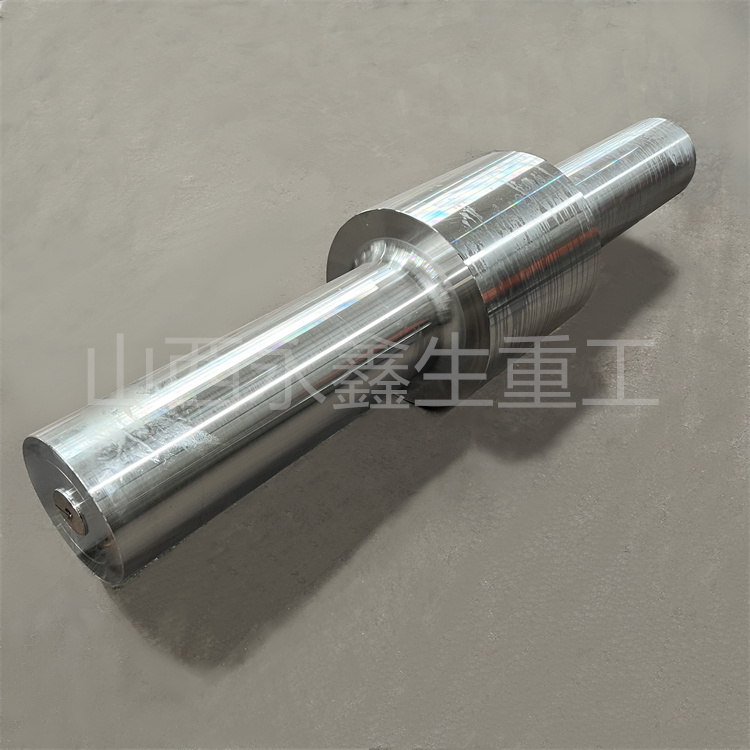
锻造环节重点管控加热制度、变形分配、轴段成型质量。锻造升温速率匹配钢锭截面尺寸,升温过快,坯料内外温差大,热应力容易诱发开裂;保温时间充足,保证合金元素均匀扩散,坯料各处变形抗力趋于一致。始锻、终锻温度严格遵循选用钢材的工艺曲线,温度过高晶粒粗大,韧性下降;终锻温度偏低,材料塑性不足,锻造时容易产生裂纹。主轴拔长成型时分段控制压下量,心部受力区域保证充分变形,轴肩位置平缓过渡,控制圆角成型质量,规避折叠缺陷,保证金属流线连续贯通。
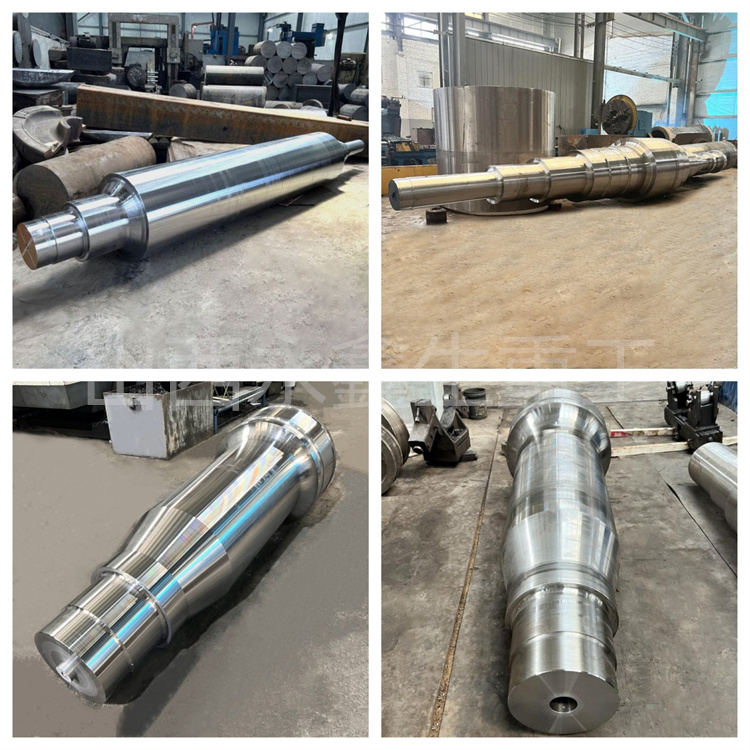
热处理方案依据主轴最大截面厚度、目标硬度制定。调质工艺应用广泛,淬火得到马氏体,高温回火转变为回火索氏体。风机主轴锻件截面厚薄不一、轴向尺寸长,冷却速度差异会带来组织不均匀问题,大截面法兰位置淬透深度有限,工艺上需要对冷却方式进行适配。针对轴承轴颈耐磨需求,可采用调质加感应淬火复合工艺,表层提升硬度,芯部保持韧性。热处理后的残余应力,是长主轴加工后弯曲变形的主要诱因,动平衡要求严格的锻件增设专门去应力回火。
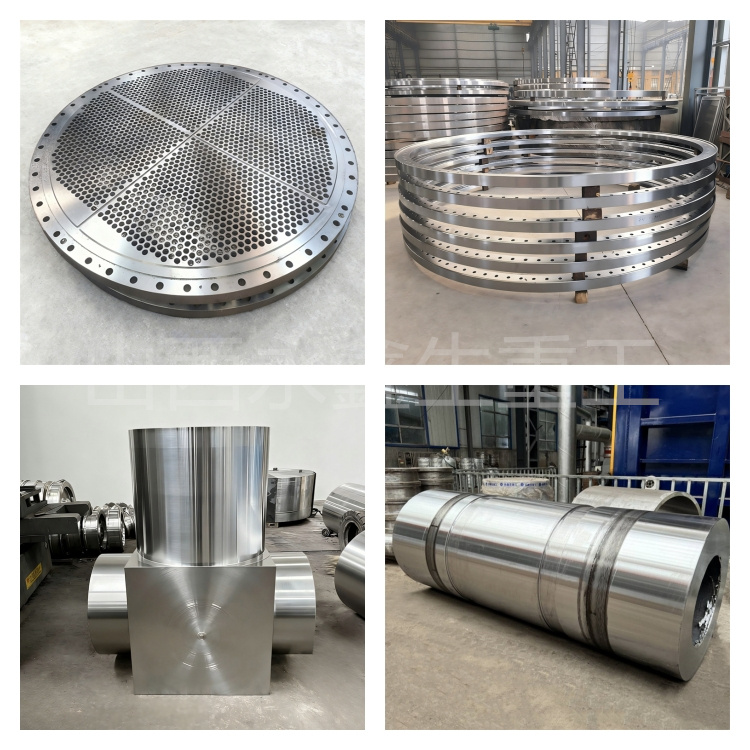
粗加工完成后开展多项检测项目。超声波探伤识别锻件内部夹杂、裂纹、疏松等缺陷;磁粉探伤排查轴肩、法兰根部开口类缺陷;硬度试验在法兰、轴颈分别取样核验;必要时取样做金相检验,核查晶粒等级、组织形态。形位公差检测重点管控直线度,长规格主轴锻件容易弯曲,校直后配套去应力回火消除附加应力。

联系: 杨经理
邮箱: 13283506666@qq.com
手机: 13513500000
传真: 0350-6080556
电话: 13513500000
地址: 山西省忻州市定襄师家湾工业园1号

微信二维码