7*24小时服务热线:
7*24小时服务热线:

更新时间:2026-10-22 09:06:56
点击:1
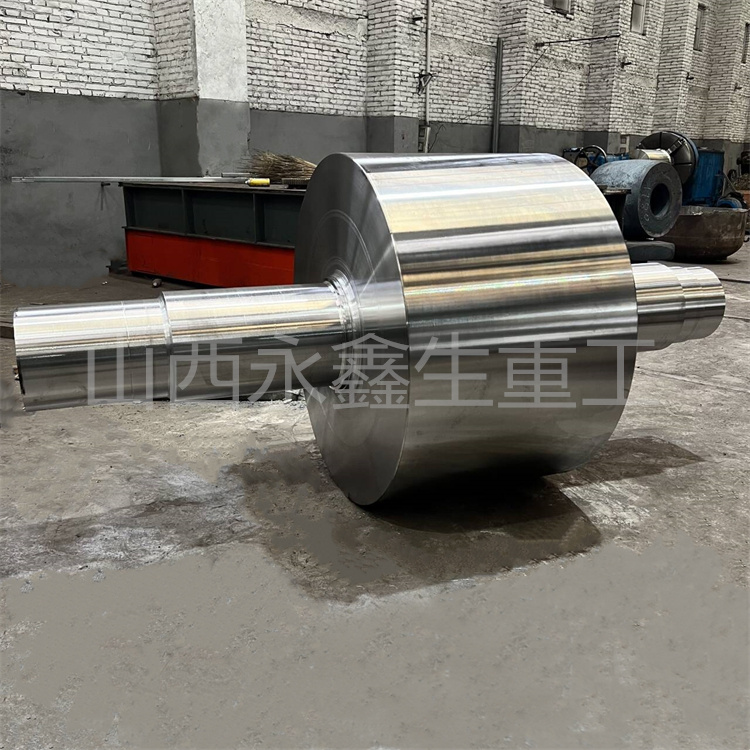
船用中间轴锻件的服役工况决定构件不能单一追求高强度,也不能只侧重韧性,强度偏高、韧性不足容易发生脆性断裂,韧性富余而强度偏低,则难以承受持续扭转载荷,热处理工艺就是调整二者匹配关系的关键手段。锻造后的毛坯内部存在锻造应力,晶粒形态、组织分布不均匀,热处理通过不同温度下的保温、冷却循环,改变钢材内部金相组织,稳定力学性能,消除残余应力,是船用中间轴锻件生产流程中承上启下的工序。同一种材质,不同的热处理曲线,最终得到的屈服强度、抗拉强度、冲击功、硬度指标会存在明显区别,热处理方案需要结合图纸技术要求、锻件截面厚度、材质牌号共同确定,同时满足船级社材料规范。
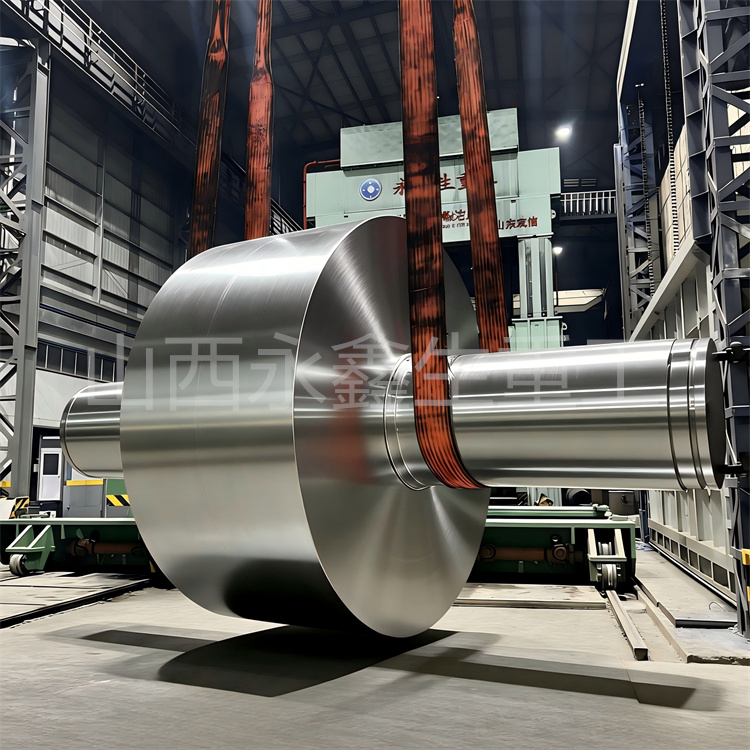
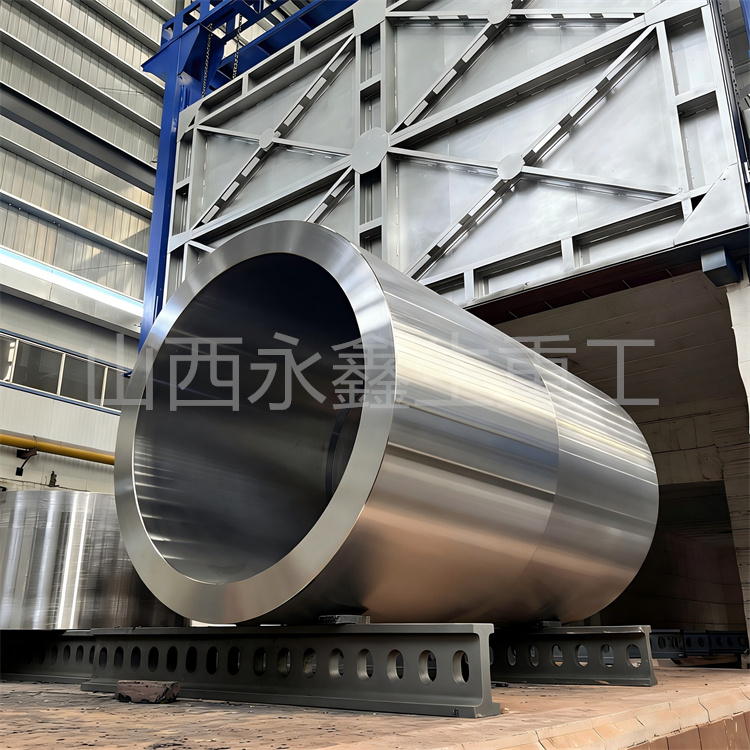
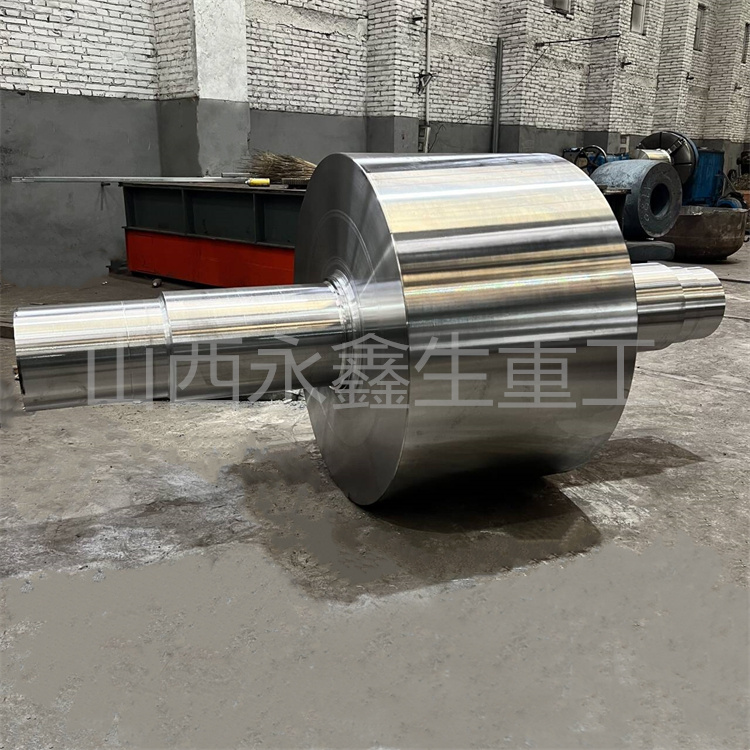
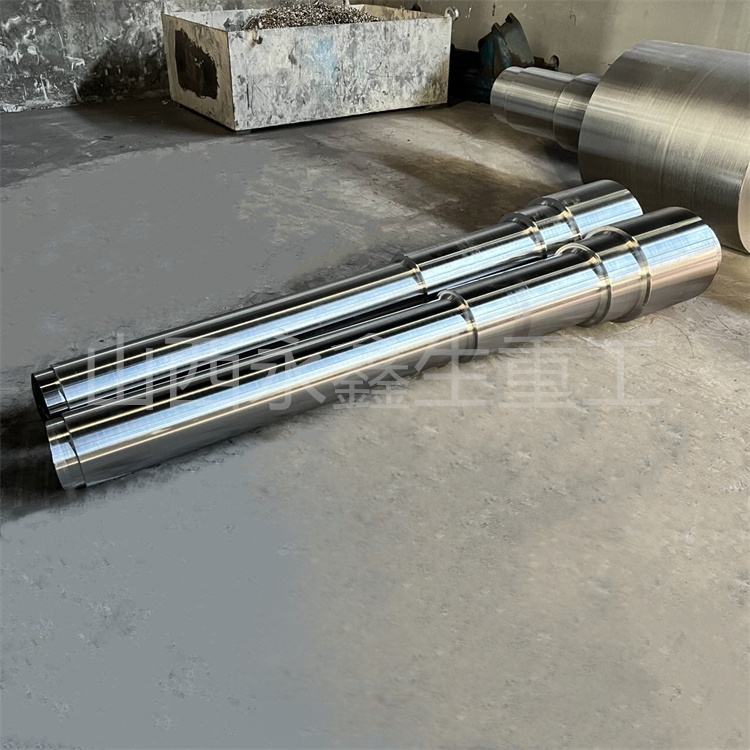
不同材质的中间轴锻件热处理路线存在差异。45# 碳钢中间轴一般采用正火加回火工艺,工艺成本相对温和,组织均匀化,适合载荷平稳的内河船舶;35CrMo、42CrMo 合金钢中间轴大多采用调质处理,淬火加高温回火,是应用范围更广的方案;34CrNiMo6 合金钢淬透性更强,在大截面重载中间轴锻件中使用,热处理曲线需要更精细的控温,避免出现组织不均。热处理前的毛坯状态也会影响最终效果,锻造阶段如果晶粒严重粗大,单纯依靠调质很难完全修复,因此锻造温度、锻造比的管控,同样是热处理质量的前置条件。毛坯锻后缓冷之后,部分锻件先安排去应力退火,释放锻造产生的残余应力,降低淬火阶段开裂风险。山西永鑫生重工在船用中间轴锻件热处理生产中,使用长尺寸热处理炉,适配长轴锻件整体入炉,炉内多点测温,保证炉温均匀性,减少同一支锻件不同位置性能偏差。
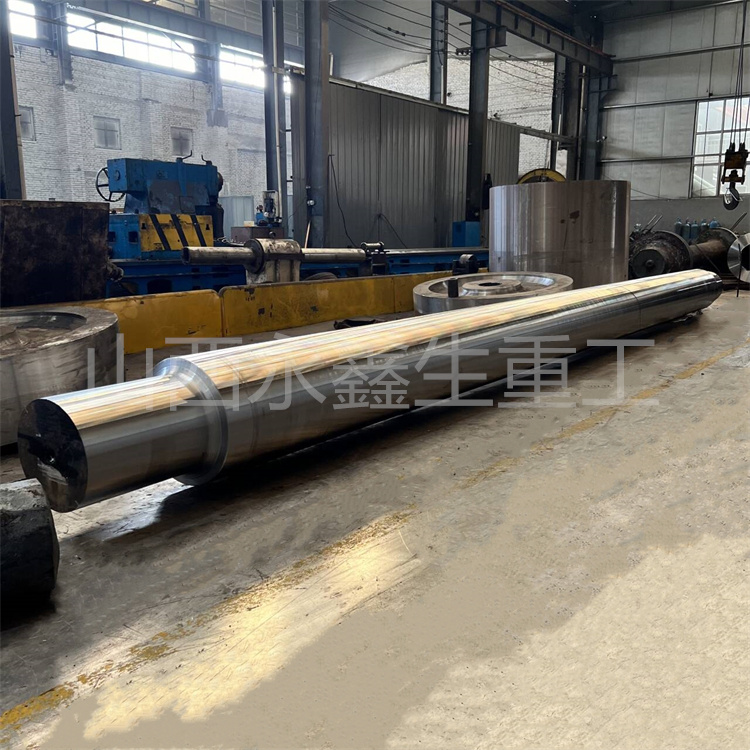
淬火环节是热处理的难点,长轴锻件长度大、截面厚,冷却过程容易出现变形,同时表层和芯部冷却速度不一致,容易造成内外性能梯度差异。淬火冷却介质的选择、入炉摆放方式、冷却时长都需要提前核算,对于大截面合金钢锻件,需要控制冷却速率,兼顾淬硬效果与防变形、防开裂需求。淬火完成之后及时回火,回火温度直接决定锻件最终力学水平,回火温度偏高,强度指标下降,冲击韧性提升;回火温度偏低,强度更高,韧性指标会随之降低。技术人员按照图纸规定的性能区间锁定回火参数,保温足够时长,让组织充分转变,之后按照设定速率冷却,避免冷却过快再次产生应力。
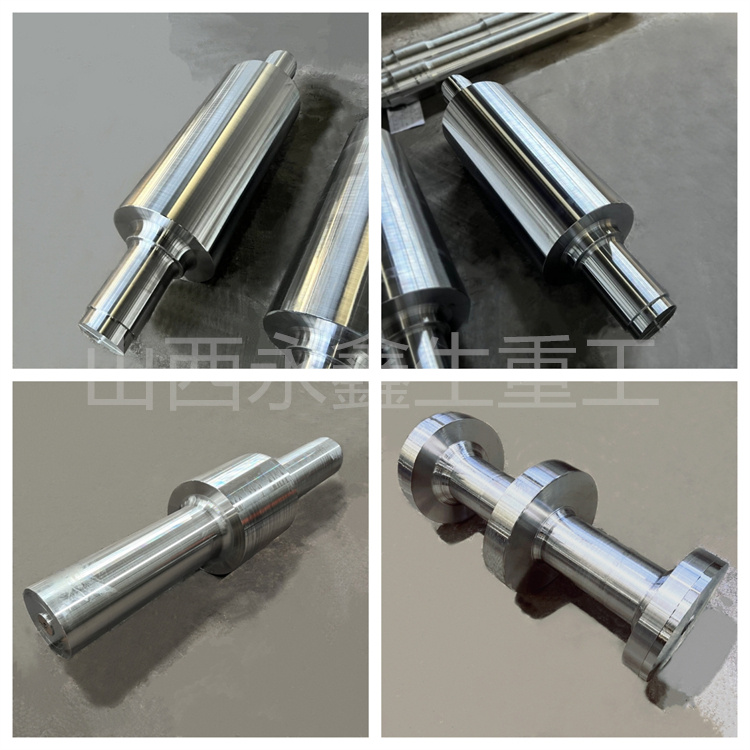
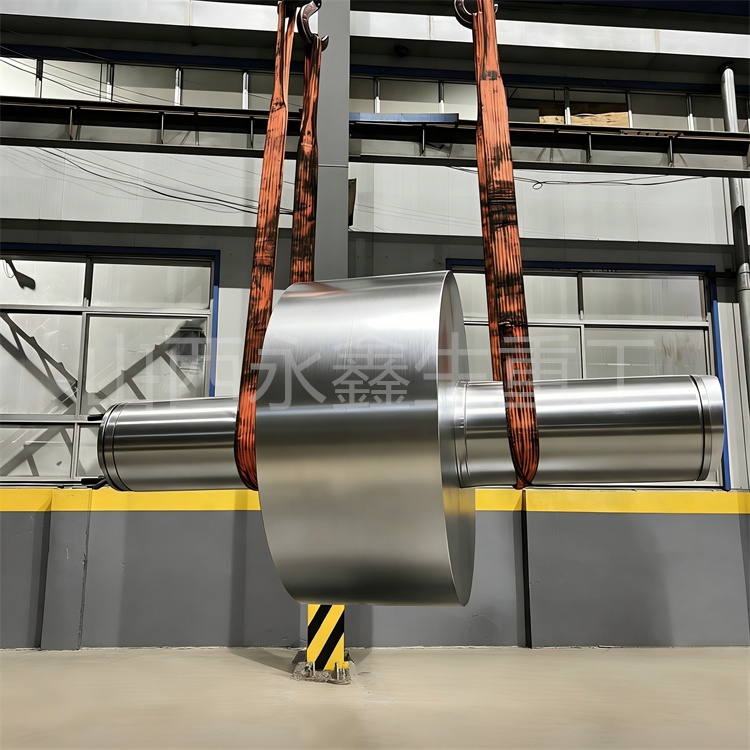
热处理完成之后,首先开展外观与直线度检查,长轴锻件热处理后容易发生弯曲,超差的锻件需要进行热校直或者冷校直。校直之后,一般配套一次低温去应力退火,消除校直应力,这一步容易被忽略,残余应力留存于锻件内部,在轴系持续交变载荷作用下,会成为疲劳裂纹萌生的诱因。校直去应力完成之后,进入精加工工序,加工过程的切削应力同样需要重视,对于精度要求较高的中间轴,粗加工之后可增加去应力退火,再进行半精、精加工。

联系: 杨经理
邮箱: 13283506666@qq.com
手机: 13513500000
传真: 0350-6080556
电话: 13513500000
地址: 山西省忻州市定襄师家湾工业园1号

微信二维码