7*24小时服务热线:
7*24小时服务热线:

更新时间:2026-09-15 11:25:38
点击:7
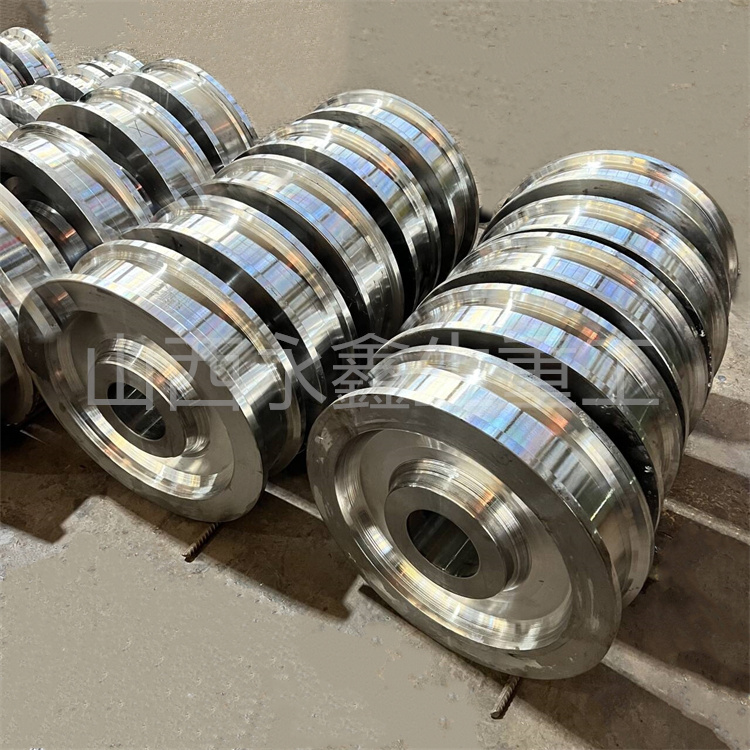
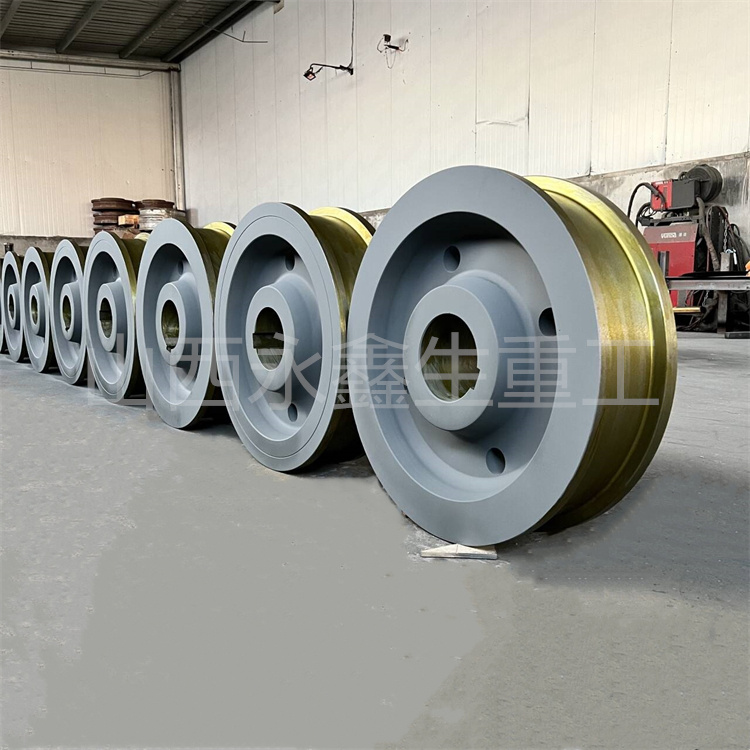
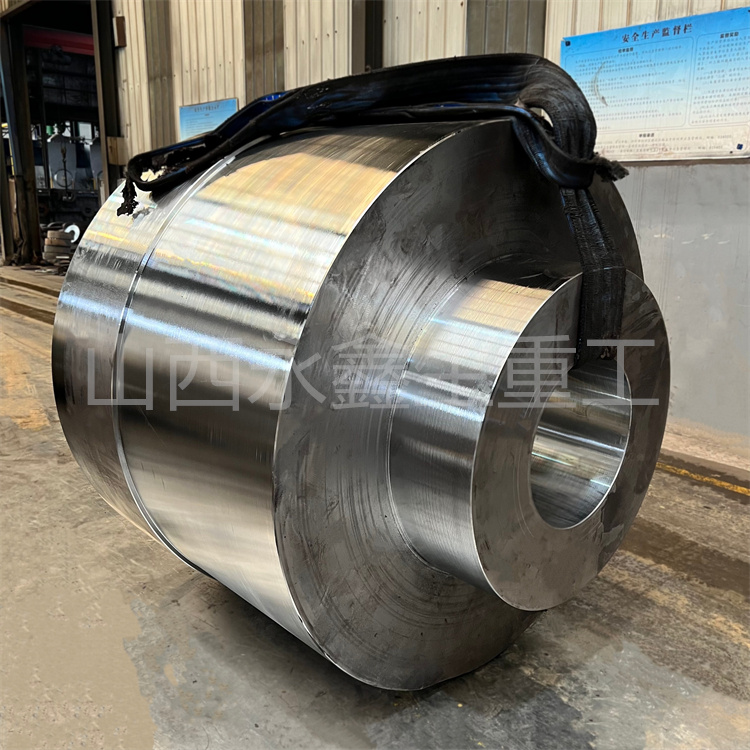
轨道滑轮锻件的成型,是一套连贯的工艺链条,每一步工序都会改变钢材内部晶粒形态与金属流线,最终形成适配滚动接触、交变冲击工况的锻件毛坯。轨道滑轮轮槽区域长期承受挤压磨损,轮毂承受剪切应力,锻件内部组织状态,直接影响成品滑轮抗疲劳与抗冲击能力。
整套生产流程从坯料预处理开始。按照图纸计算下料尺寸,切割钢坯,清理坯料表面氧化皮、划痕等缺陷。坯料表面缺陷如果未清理干净,在锻压过程会延展扩大,形成锻件表面折叠、裂纹。坯料加热需要控制升温速率,避免坯料表层与芯部温差过大产生热应力。锻造始锻、终锻温度严格遵循工艺规范,温度过高晶粒粗大,温度偏低则金属塑性下降,锻造时易出现开裂,加工硬化现象加重。
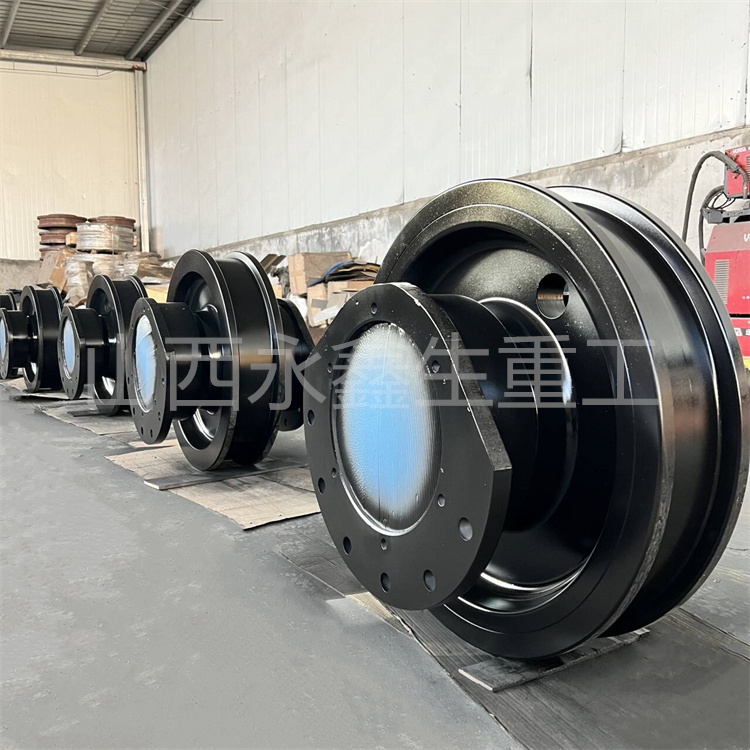
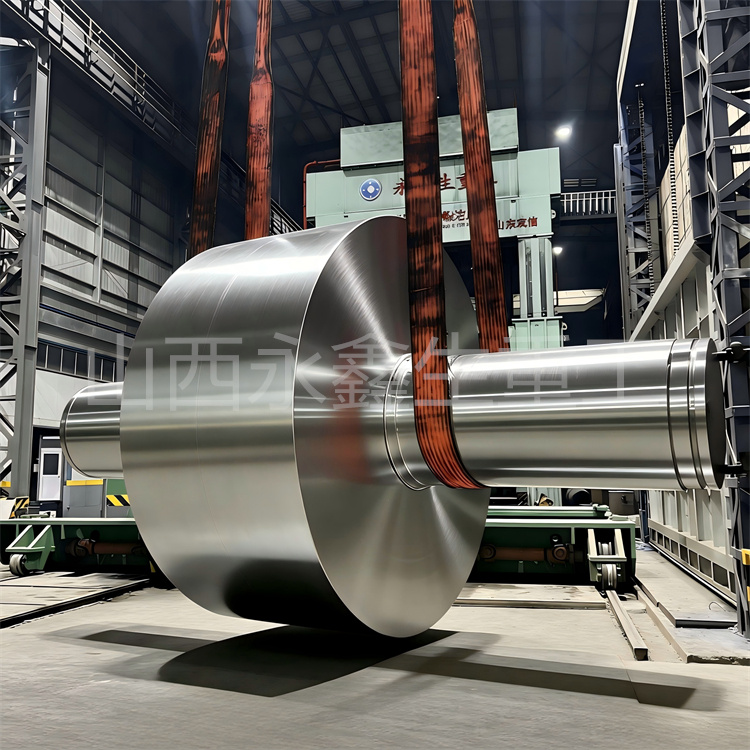
轨道滑轮锻件成型分为多火次锻造。镦粗工序可以压实坯料内部孔隙,提升锻件致密度,是滑轮锻件核心变形工序;冲孔工序形成轮毂内孔毛坯;扩孔工序调整轮缘壁厚,优化金属流线走向。模锻生产依靠模具约束金属流动,锻件外形规整,轮缘、轮毂过渡位置金属流线连续;自由锻适合大规格定制化轨道滑轮锻件,逐步调整外形尺寸。锻造变形量需要合理规划,变形不足无法充分打碎原始铸态晶粒,变形过大则容易产生局部应力集中。山西永鑫生重工在轨道滑轮锻件生产中,根据锻件尺寸、材质制定锻造火次与变形参数,保证锻件组织均匀。
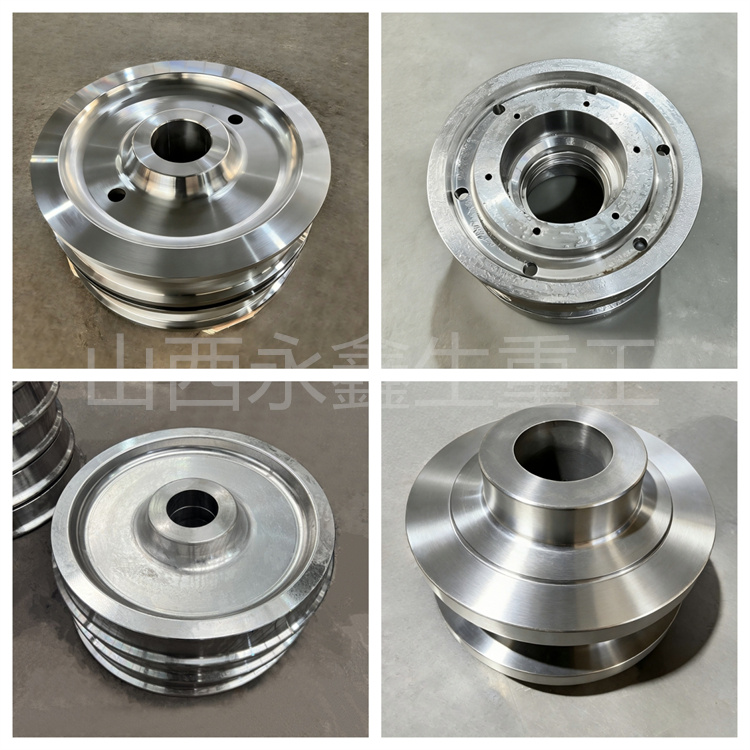
锻件成型后的冷却管控,是控制残余应力的重要环节。锻件截面厚度越大,表层和芯部冷却速度差距越明显,产生的温度残余应力越高。碳素钢中小型轨道滑轮锻件可选用空冷;合金钢大截面锻件放置保温坑缓慢降温,减小内外温差,降低开裂风险。冷却之后锻件内部存在锻造残余应力,需要依靠热处理进行调节。
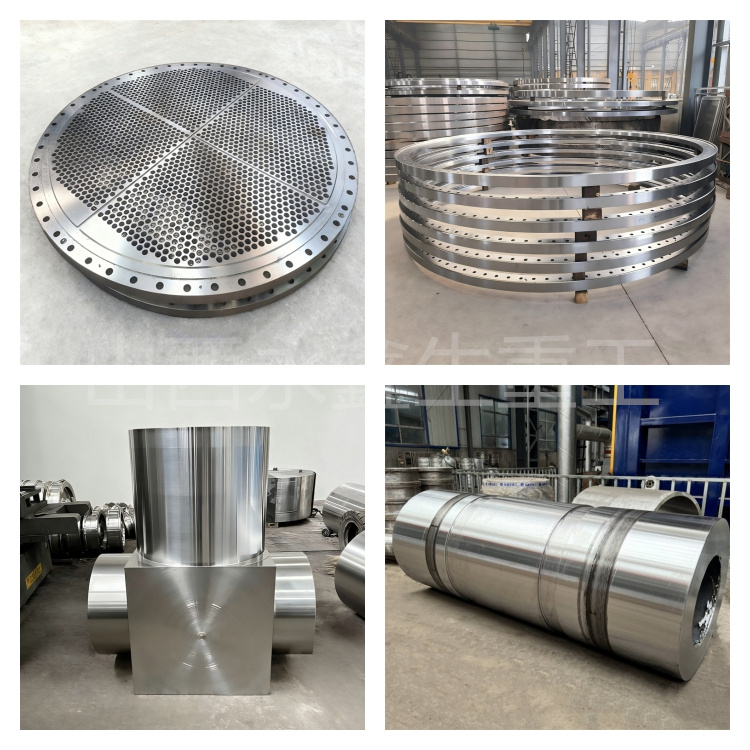
热处理工艺组合依据使用工况确定。正火处理用于锻造后晶粒细化,降低锻件硬度,方便后续车削加工;调质处理能够提升锻件基体综合力学性能,为后续轮槽表面硬化打下基础。部分锻件会增加去应力退火,释放锻造冷却阶段留存的残余应力,避免后续机加工发生形变。热处理完成后,抽取试样开展力学性能检测,同时做超声波探伤,检查锻件内部夹层、裂纹等缺陷。

联系: 杨经理
邮箱: 13283506666@qq.com
手机: 13513500000
传真: 0350-6080556
电话: 13513500000
地址: 山西省忻州市定襄师家湾工业园1号

微信二维码